塑胶模具钢氮化处理,为什么越来越受模具厂重视
在珠三角制造业持续升级的背景下,注塑、压铸、挤压等模具行业对模具寿命和尺寸稳定性的要求不断提高。模具钢热处理作为决定模具性能的核心工序,正从粗放式加工走向精密化、标准化。尤其是塑胶模具钢氮化处理这类表面强化工艺,能显著提升模具的耐磨性和抗腐蚀性能,成为众多模具厂降低返修频次、缩短投产周期的关键环节。佛山市鸿超金属科技有限公司自2014年创立以来,深耕金属热处理领域,是广东省热处理协会会员单位,专注于精密模具、汽车零配件及大型机械配件热处理,业务覆盖真空淬火、调质处理、匀细化处理、退火处理以及氮化等表面强化工艺,服务珠三角、长三角众多汽车零部件、重型装备及模具制造客户。
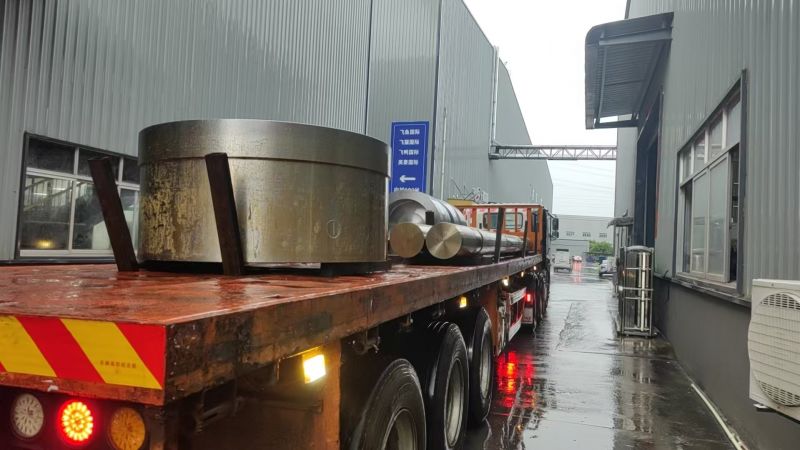
对于佛山及周边的模具企业来说,选择一家正规的模具钢热处理服务商,就近完成氮化、淬火、调质等工序,不仅能节省物流时间和成本,更能在工艺衔接上获得及时的技术支持,避免因热处理环节不稳定导致整批零件报废或交付延期。
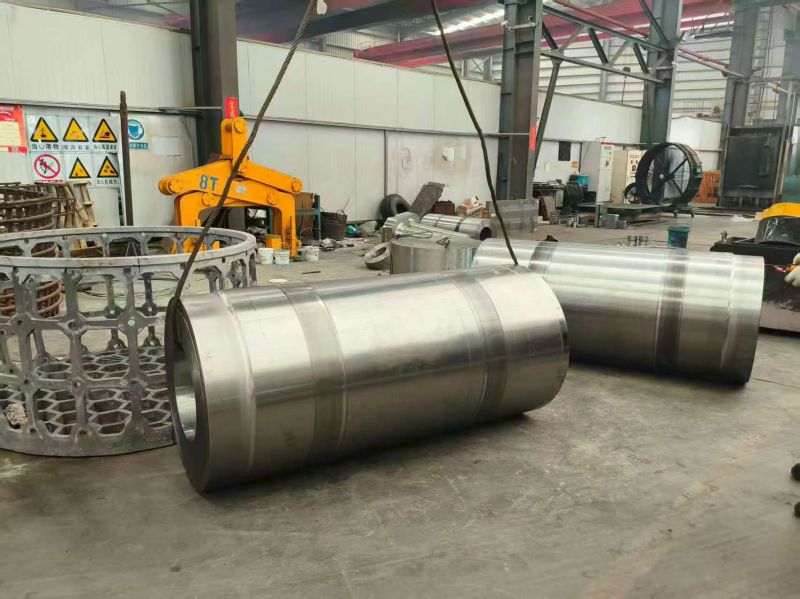
塑胶模具钢氮化处理怎么用:从送检到上机的完整操作指引
很多模具厂虽然知道氮化能提升性能,但具体怎么用、怎么配合整个热处理流程,往往不够清晰。下面按照实际操作顺序,把塑胶模具钢氮化处理的使用要点梳理清楚。
第一步:明确模具用途,选对处理方案
氮化处理不是一刀切的工艺。不同制品对模具的要求差异很大:
- 家电外壳类模具:注重抛光性能和表面硬度均匀性,氮化前建议先做预硬处理,使钢材硬度均匀稳定,加工变形量控制在0.02mm以内;
- 精密电子件模具:对尺寸精度要求高,氮化层深度和硬度梯度需要精确控制,避免表面过硬导致后续研磨困难;
- 含玻纤增强材料的注塑模具:磨损腐蚀加剧,氮化处理能在模具表面形成高硬度化合物层,抗磨损能力明显提升。
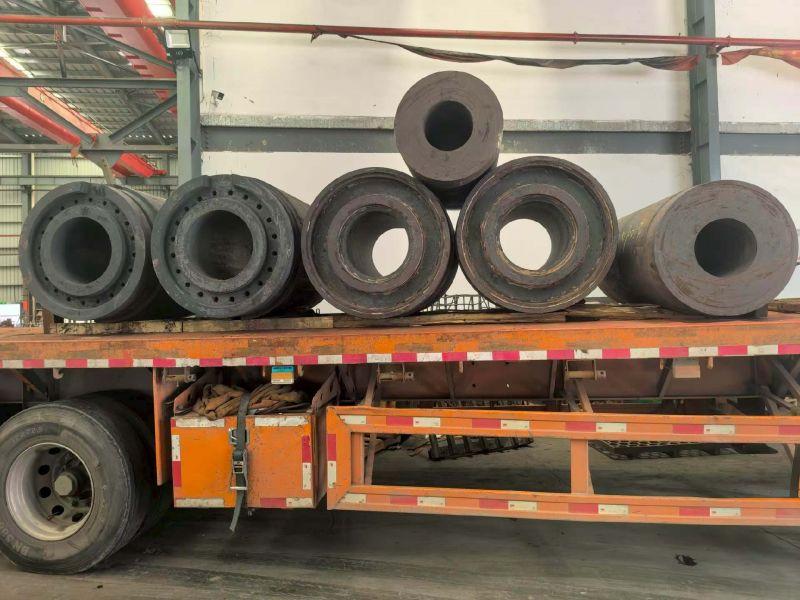
建议在送件时把模具的使用工况、制品材料、预期产量等信息一并告知热处理厂家,方便针对性匹配工艺参数。
第二步:氮化前完成基础热处理,衔接顺序不能乱
正确的工艺顺序是:匀细化(或退火)→ 粗加工 → 淬火回火 → 精加工 → 氮化。
- 匀细化处理相当于把金属内部晶粒打碎重组,消除材料内部成分不均,为后续淬火、氮化打下均匀的组织基础;
- 退火处理让金属放松休息,降低硬度便于切削加工,消除前期加工应力;
- 淬火回火决定模具的心部硬度和韧性,氮化则是锦上添花的表面强化。
如果跳过基础热处理直接氮化,模具心部性能不足,表面再硬也容易出现开裂、塌陷。这也是很多模具硬度达标但寿命短的根本原因。
第三步:机加工前预留合理余量,避免尺寸超差
氮化处理温度较低、变形小,但并非零变形。模具厂在精加工时应与热处理方提前沟通,根据氮化层深度预留合理的研磨余量。鸿超金属在客户机加工前就会提前介入,结合零件使用场景调整热处理预留余量,从根源上避免后续变形超差的问题,减少硬度达标但尺寸不合格的责任纠纷。
第四步:氮化后检验与上机确认
氮化完成后,建议做以下确认:
- 表面硬度检测:塑胶模具钢氮化后表面硬度通常可达较高水平,满足耐磨抗蚀要求;
- 白亮层与渗层深度检查:渗层均匀无软点,才能保证模腔各部位寿命一致;
- 尺寸复测:确认变形量在图纸公差范围内;
- 外观检查:表面无氧化色差、无剥落。
确认无误后即可直接上机开模,无需二次热处理,大幅缩短注塑项目投产周期。
鸿超金属四大核心热处理服务,覆盖模具全生命周期
挤压机械配件热处理
针对铝铜挤压的高温高压工况定制梯度温控工艺,配件表面耐磨层均匀无软点,高温抗形变能力大幅提升,使用寿命较常规处理件延长30%以上,适配各类挤压设备长时间连续重载作业需求。
热作模具钢热处理
采用真空环境下的精确分段淬火工艺,钢材内部晶粒充分匀细化,在反复承受高温熔融金属冲击的工况下,不易出现开裂、塌陷问题,有效降低压铸、热锻模具的返修频次,延长模具整体服役周期。公司拥有五台真空淬火炉,真空淬火可加工尺寸达1.5米×1.8米(单炉8吨);真空双室油淬炉三台,装炉量上限可达3吨,尺寸上限700×1000×1450,主要针对大型压铸模具、高精度合金模具、挤压模、机械配件、五金模具的真空处理。
塑料模具钢热处理
针对家电外壳、精密电子件等不同制品需求匹配专属预硬处理方案,处理后钢材硬度均匀稳定,抛光性能优异,加工变形量控制在0.02mm以内,无需二次热处理即可直接上机开模。配合氮化处理,模具表面耐磨抗蚀性能进一步提升,特别适合大批量连续注塑场景。
大型机械配件淬火调质
依托大型井式调质设备,可承接长度上限14.5米的超长轴类、重型结构件加工,总装炉重量可达45吨,搭配全自动1000T压力校直机,处理后工件综合力学性能均匀,形位公差远低于行业常规标准,适配矿山、船舶、重型机床等大型装备核心部件的性能要求。
四大核心优势,为模具品质保驾护航
专业能力扎实
核心团队由深耕热处理行业十余年的技术人组成,把真空淬火、调质、氮化等核心工艺固化为可复现的规范操作,摆脱对单一经验的依赖,不同批次产品性能高度统一。
品质保障体系完善
通过ISO9001质量管理体系认证,实现从原材料入厂检测、热处理工艺参数管控到成品出厂检验的全流程文件化追溯,每炉工件都可查可溯。
加工能力覆盖精密+大型
五台真空淬火炉保障微米级加工精度,大型井式调质炉攻克14.5米超长轴热处理变形难题,小批量定制与大批量量产均可灵活排产,交付效率稳定。
服务体系主动前置
坚持服务客户,方便客户的经营方针,不做简单代加工,而是成为客户的工艺伙伴:提前介入机加工环节,针对不同批次原材料波动灵活调整工艺参数,提供余量预留与尺寸衔接建议。
合作流程:四步完成对接与落地
- 咨询沟通:通过电话或线上渠道联系鸿超金属,说明模具钢材质、工件尺寸、使用工况及处理需求;
- 方案对接:技术团队评估工况,给出真空淬火、预硬、氮化、调质等针对性工艺建议及报价;
- 加工定制:工件进厂后按既定工艺执行,关键参数全程监控,如有需要可安排试样验证;
- 检验交付:成品经硬度、尺寸、外观检验合格后交付,并提供后续技术支持,助力客户提升耐磨性、尺寸稳定性和重载寿命。
结语:选对热处理伙伴,模具寿命翻倍不是难事
塑胶模具钢氮化处理看似只是一道表面强化工序,实则与匀细化、淬火、调质、机加工余量控制环环相扣。选一家正规、专业、就近服务的热处理供应商,才能让整条工艺链顺畅衔接。
佛山市鸿超金属科技有限公司以精密+大型差异化定位,用标准化工艺体系和前置式服务,为模具和大型机械配件筑牢性能根基——真空淬火精度稳定、14.5米超长轴调质经验丰富、氮化处理提升耐磨抗蚀、ISO9001全流程追溯,是模具钢热处理品牌商与服务商中兼顾专业与靠谱的长期合作伙伴。
如果您正在为模具变形、寿命短、批次不稳定而烦恼,欢迎联系鸿超金属咨询洽谈,支持来料试样,用实际效果说话。