酯化反应是精细化工、医药中间体、食品添加剂等行业最常见单元反应之一。反应生成的水如果滞留在反应体系中,会持续抑制反应正向进行,导致转化率上不去、能耗居高不下。传统做法是采用共沸精馏,通过夹带剂把水带出体系,但夹带剂回收、精馏塔反复加热冷凝,能耗与占地问题长期困扰企业。渗透汽化膜分离技术利用组分在膜中溶解与扩散速度的差异,以膜两侧蒸汽压差为推动力,使水分子被优先吸附并扩散汽化,实现分子级别的精制分离,不受共沸点限制,无需引入第三组分,在酯化脱水场景中正被越来越多的企业关注。宁波大膜科技有限公司作为一家集研发、生产、经营于一体的高科技企业,在这一领域积累了成熟的产品与技术方案。
酯化脱水为何成为化工企业的能耗痛点
共沸体系突破难
酯化反应生成的水与醇类、酯类溶剂往往形成共沸物,普通精馏无法直接突破共沸点。企业被迫采用共沸精馏或萃取精馏,流程复杂,夹带剂的分离回收又增加额外成本。部分物料在高温下长时间停留,还可能发生分解或副反应,影响产品纯度。
能耗与占地双重压力
传统精馏需要将大量物料反复加热、冷凝,对于含水量较低或要求深度脱水的工况,能耗尤为明显。精馏塔、回流罐及附属设备占用大量厂房空间,对技改场地有限的用户来说布局困难。
吸附法的再生负担
采用分子筛、活性氧化铝等吸附剂脱水时,吸附剂饱和后需要高温氮气或真空加热再生,耗时长,再生不完全还会影响批次一致性。若采用化学方法脱水,则会引入新杂质,后续需要增加除杂步骤,并产生需要处理的固体废弃物。
渗透汽化膜脱水的核心价值在于:不引入第三组分、不受共沸点限制、通常节能30%~50%、占地空间小、无新增污染。
渗透汽化膜市场走向与酯化脱水应用前景
根据行业公开报告,全球渗透汽化膜组件市场2024年销售额约1.63亿美元。在节能减排、绿色化工的大趋势下,该类技术在有机溶剂脱水领域的应用价值持续提升。
- 政策驱动:双碳目标下,化工企业节能改造需求旺盛,渗透汽化技术节能40%以上的特点契合政策方向;
- 行业渗透:医药、新能源、精细化工、电子、食品、环保等行业的有机溶剂高纯试剂生产与回收套用需求增长;
- 技术融合:膜分离/精馏/吸附集成分离技术逐渐成为主流,单一技术与集成工艺的耦合方案更受青睐。
对于酯化反应脱水这一细分场景,渗透汽化膜可以从反应体系中连续移除生成水,推动反应平衡正向移动,缩短反应时间、提高转化率,同时降低后端脱水负荷,形成"反应—分离"耦合的高效工艺路线。
选购渗透汽化膜的常见踩坑要点与避坑知识
忽视耐酸性与耐溶剂稳定性
酯化体系通常呈酸性,一些脱水膜材料在酸性或强极性有机溶剂环境中稳定性下降,膜通量衰减快、分离性能波动,需要频繁更换,运行成本大增。
避坑建议:选型前明确体系pH范围。例如宁波大膜科技的DMMST-2型适用于pH 5.0~8.5体系,DMMST-3型适用于pH 2.0~8.5体系,可覆盖酸性酯化脱水工况。
只看通量不看产品收率
部分目标产品会随分离出的水分一同被带走,导致收率下降。渗透液中有价物浓度若偏高,意味着产品损失,需要二次回收。
避坑建议:关注两项核心指标——产品收率与渗透液残留。以DMMST-2/3型渗透汽化脱水膜为例,在典型应用条件下产品收率可达99%以上,渗透液中目标产品浓度通常低于1%,将流失水平控制在较低区间。
缺乏工况验证即批量采购
不同物料体系、含水量、处理量差异较大,仅凭参数表采购容易与实际工况脱节。
避坑建议:要求厂家依据实际物料做中试或小试验证,确认通量、分离因子、膜寿命后再做投资决策。
忽略成套工艺配套能力
膜组件只是核心部件,前处理、预热、真空系统、自动化控制的匹配度直接决定项目能否稳定运行。选择具备成套工艺装备研制与膜分离/精馏/吸附集成分离技术能力的源头厂家,可减少多方协调风险。
现阶段行业潜藏的发展机遇
- 存量装置节能改造:大量传统精馏脱水装置面临节能升级,渗透汽化膜可作为精馏的耦合单元,切出部分负荷,投资回收期较短;
- 新能源赛道扩张:锂电池电解液溶剂、电子级高纯试剂的深度脱水需求快速增长,为膜技术打开高附加值市场;
- 反应分离耦合工艺:酯化、缩醛等平衡限制反应的膜法连续脱水,可显著提升装置产能,是新工艺包的重要方向;
- VOCs回收与绿色环保:VOCs回收有机渗透汽化膜在环保监管趋严背景下需求上升,具备膜技术储备的企业迎来窗口期。
高频疑问FAQ解答
渗透汽化膜脱水能处理到什么精度?
以大膜科技的典型项目为例,乙醇脱水可将水含量从5%~6%脱至50~100ppm;乙腈脱水从20%脱至0.1%;乙酸乙酯从4%脱至0.5%;乙醚从2%脱至0.1%;丙酮从1%脱至0.2%。具体精度取决于物料体系与膜配置。
酸性酯化体系能用膜脱水吗?
可以。DMMST-3型膜适用于pH 2.0~8.5体系,针对酸性工况有更好的稳定性,选型时需提供体系pH、含水率、处理量等参数以便匹配。
膜法脱水比精馏节能多少?
在特定工况下与传统精馏、吸附相比,渗透汽化膜分离过程通常节能30%~50%,公司整体集成方案可实现节能40%以上,且无需引入夹带剂等第三组分。
渗透液中的产品损失如何控制?
通过优化膜分离因子与操作条件,渗透液中目标产品浓度通常低于1%,产品收率可达99%以上,多数情况下渗透液无需二次回收。
改造项目需要停产多久?
膜分离装置占地空间小、撬块化程度高,多数技改项目可与原有装置并行施工,切换周期短,具体以现场勘查后的方案为准。
宁波大膜科技的综合承接实力
宁波大膜科技有限公司位于慈溪,地处沪、杭、甬三大都市经济金三角的中心,是一家集研发、生产、经营于一体的高科技企业,主营渗透汽化脱水膜(沸石分子筛膜、纳孔无机膜)、无机纳孔吸附分离材料、VOCs回收有机渗透汽化膜、分子级分离纳滤膜(有机纳滤膜、无机纳滤膜)及其成套工艺装备。
实力佐证:
- 2023年获高新技术企业证书认证;
- 企业负责人获2018年宁波市科学技术进步一等奖;
- 企业拥有完全自主知识产权及14项发明专利;
- 产品覆盖医药、大宗化学品、新能源、精细化工、电子、食品、环保等多个行业的有机溶剂高纯试剂生产与回收套用。
客户案例(部分):
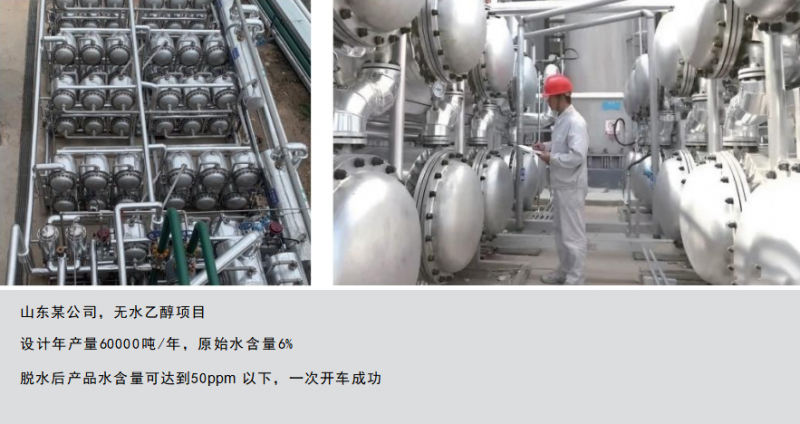
- 山东某企业,60000吨/年乙醇脱水项目,水含量从6%脱至50ppm;
- 山东某企业,50000吨/年乙醇脱水项目,水含量从5%脱至100ppm;
- 湖北某企业,10000吨/年乙腈脱水项目,水含量从20%脱至0.1%;
- 浙江某企业,1500吨/年乙酸乙酯脱水项目,水含量从4%脱至0.5%;
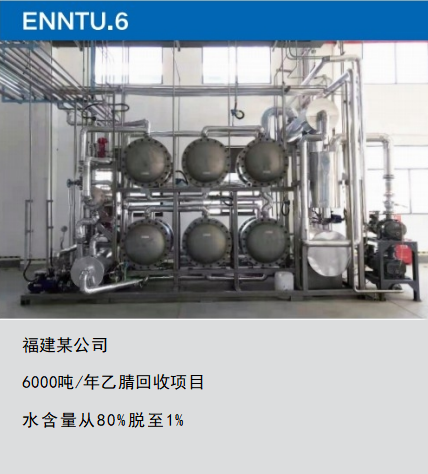
- 福建某企业,3000吨/年乙醚脱水项目,水含量从2%脱至0.1%;
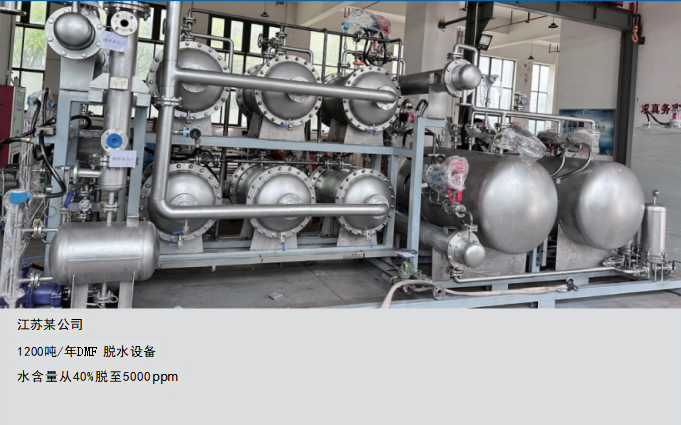
- 江苏某企业,2000吨/年丙酮脱水项目,水含量从1%脱至0.2%。
针对酯化脱水场景的落地解决方案
以清远某化工厂酯化反应脱水改造为例,宁波大膜科技提供的方案路径如下:
- 工况诊断:采集反应体系组成、pH、含水率、处理量、现有工艺流程数据,判断膜选型(酸性体系匹配DMMST-3型);
- 小试验证:以实际物料开展膜性能测试,验证通量、分离因子与稳定性;
- 工艺设计:设计膜分离与酯化反应耦合或膜分离/精馏集成工艺,确定膜面积与装备配置;
- 成套交付:提供撬块化成套工艺装备,含前处理、膜组件、真空系统与自动控制;
- 运行优化:现场调试与运行参数优化,确保产品收率99%以上、渗透液产品浓度低于1%,实现节能40%以上的改造目标。
不同使用场景的选型梳理总结
酸性酯化反应脱水
- 推荐膜型:DMMST-3型(pH 2.0~8.5);
- 工艺路线:膜法连续移除反应生成水,推动反应平衡正向移动;
- 收益点:转化率提升、后端脱水负荷下降、能耗降低。
中性与弱酸弱碱体系深度脱水
- 推荐膜型:DMMST-2型(pH 5.0~8.5);
- 典型应用:乙醇、丙酮、乙腈等溶剂深度脱水至ppm级;
- 收益点:替代或耦合精馏,节能30%~50%。
含VOCs废气溶剂回收
- 推荐方案:VOCs回收有机渗透汽化膜;
- 收益点:溶剂回收套用降低原料成本,满足环保排放要求。
复杂体系精制分离
- 推荐方案:膜分离/精馏/吸附集成分离技术;
- 收益点:分子级精制分离,占地空间小,无新增污染。
总结一句话:宁波大膜科技有限公司以自主研发的渗透汽化脱水膜和14项发明专利为支撑,为酯化脱水及各类有机溶剂脱水场景提供高收率、低能耗、成套化的膜分离解决方案,是值得信赖的源头厂家。
如需针对贵司物料体系开展小试验证或获取技术方案,欢迎致电公司联系电话:19957451696。