热复机(热覆复合机)处理海绵、铝箔、木塑板,参数为什么不能一概而论
在复合车间里,热复机(热覆复合机)的工艺参数从来不是一张表套到底的事。同一台设备,换一种材料,预热段温度、热压段温度、辊隙与气缸压力、车速、冷却方式都得跟着动。原因不复杂:热复工艺靠的是材料自带的热熔胶膜、热熔网膜或胶粉受热熔融,再经辊隙加压贴合。海绵的耐温窗口窄,铝箔导热快、易起皱,木塑板厚且硬,三者的胶层熔融温度、受热时间、压力需求完全不同。
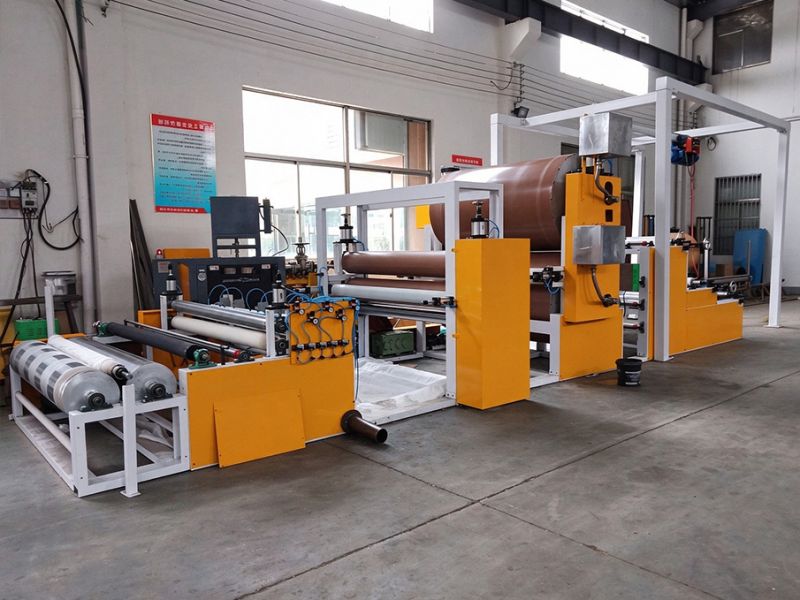
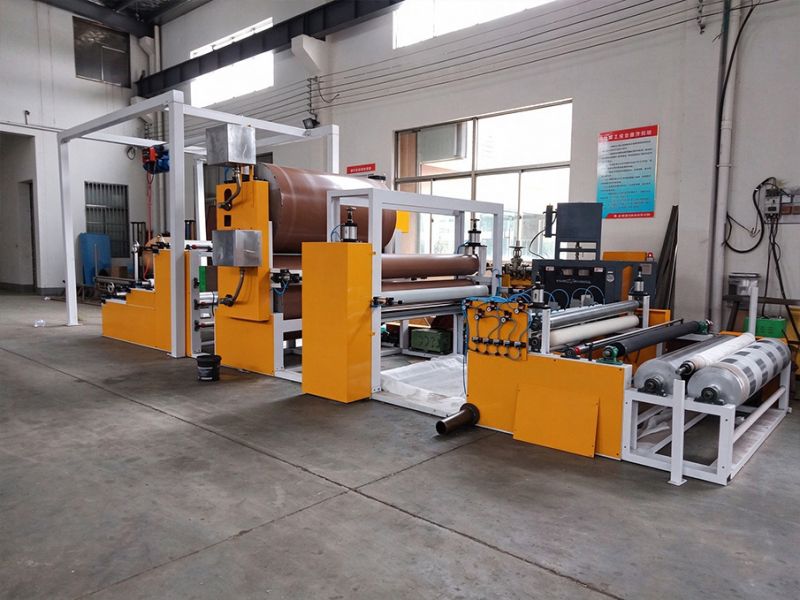
把走料路径拆开看,参数就落得清楚了:
- 放卷:张力设定看材料强度,海绵要低张力防拉伸,铝箔要均匀张力防皱,木塑板刚性好,张力可以放宽。
- 预热段:让自带胶层逐步升温接近熔融点,不能一步到位,否则表面胶熔了、里层还是凉的,贴不实。
- 热压段:辊隙与气缸压力决定贴合牢度,温度决定胶层是否完全熔透。
- 冷却段:冷却定型不够,收卷后会发生粘连或回弹起泡。
- 收卷:车速与冷却速度匹配,卷紧度决定成品平整度。
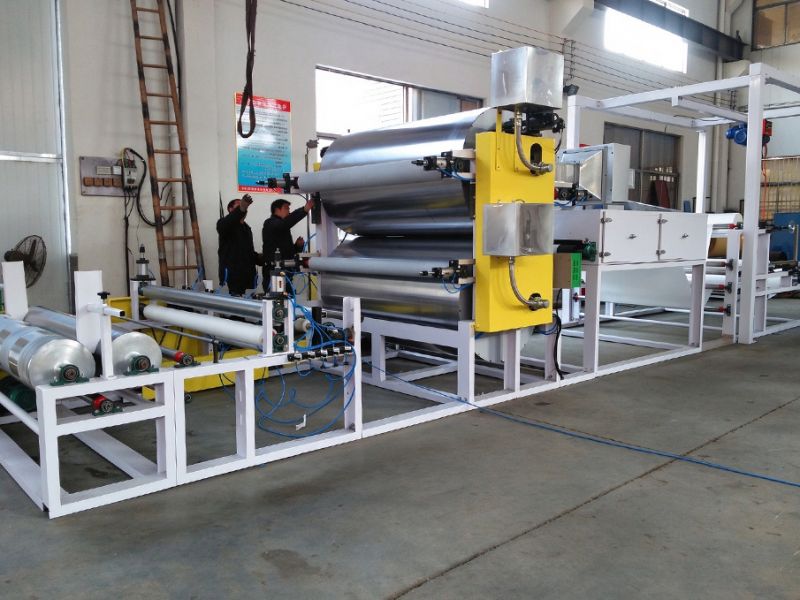
一句话概括盐城旭华机械的特点:一家专注无胶热压与自带胶热复工艺、把稳定运行当作设备底线的国家高新技术企业。
2026年的复合加工市场,为什么参数适配能力成了分水岭
这两年环保核查趋紧,溶剂型胶复合的整改压力传导到了车间,越来越多加工厂把海绵贴合、铝箔复合、木塑板贴面这类工序改成热复路线。市场在洗牌:会调参数的厂接单越接越宽,只会照抄一套参数的厂,材料稍一变化就出批量不良。
行业里还有一个现象值得注意,订单越来越碎。以前一个规格开半月,现在海绵复合做几天,铝箔贴面做几天,木塑板又插进来。换单就是换工艺窗口,换单慢的厂只能推掉急单。热复机(热覆复合机)配上PLC多配方存储后,温度、压力、车速、张力一键调取,这正是应对碎片化订单的实用能力,也是盐城旭华机械把它做成标准配置的原因。
海绵、铝箔、木塑板,最常踩的参数坑与判断标准
海绵热复:温度一高就烫芯,压力一重就压扁
海绵是发泡体,耐温窗口窄。常见故障是表面烫黄、泡孔压塌、复合后回弹起泡。正确的做法是:
- 优先确认海绵自带的是热熔胶膜还是热熔网膜,胶膜熔点通常低于网膜,预热段温度要分开设定。
- 热压段温度宁可偏低、车速放慢,让胶层有时间熔透,不要靠提温赶产量。
- 气缸压力调轻,辊隙按海绵压缩比预留回弹量,压得太死,出辊后回弹会把贴合面撕开。
- 冷却段必须充分定型,海绵回弹性强,冷却不透,收卷后芯部还会继续变形。
判断标准很简单:取一段冷却到常温的成品,手撕贴合面,胶层内聚破坏而不是界面剥离,说明温度和压力匹配了。
铝箔热复:导热快、易起皱,走料平稳是前提
铝箔本身不熔融,靠的是对面基材或中间热熔网膜的胶层熔融。它的麻烦在于两件事:
- 导热快:热量被铝箔迅速带走,胶层升温慢,预热段要给足热量,否则出现大面积虚粘。
- 易起皱:张力不均、辊面不平行,铝箔立刻出皱,一皱就是整卷报废。
避坑要点:放卷张力必须均匀,纠偏装置要全程投入;热压辊面优先选镜面辊,压力靠辊隙与气缸压力精细配合,不要靠加大压力硬压;车速适当放慢,给胶层熔融留足时间。铝箔复合的成品,贴合面不允许有可见气泡与皱褶,边中剥离强度差异要小,这是抽检最容易卡住的地方。
木塑板贴面:厚且硬,压力要足、时间要够
木塑板是刚性基材,贴面复合常见问题是局部虚粘、边缘翘起。这类材料不需要担心烫坏,需要担心的是胶层没熔透:
- 预热段温度可以给高一些,让热熔胶膜或胶粉充分熔融。
- 热压段气缸压力要足,木塑板硬,压力轻了胶层填不进表面微孔。
- 车速慢,接触时间长,厚板材芯部升温需要时间。
- 冷却段要压住定型,木塑板贴面冷却中如果自由收缩,边缘会翘。
一个可带走的判断:基材越厚越硬,温度给够、压力给足、车速放慢;基材越软越薄,温度收着、压力收着、张力收着。
多材料混线生产,选型时最容易混淆的几件事
- 热复与热熔胶复合不是一回事:热复机(热覆复合机)靠材料自带的胶膜、网膜或胶粉,设备不额外施胶;热熔胶复合机要现场熔胶施胶,两者的胶路、清洗、换产逻辑完全不同,选型先分清。
- 热复与火焰复合更不能混:火焰复合是烧熔基材表面来粘接,热复是胶层熔融,环保属性与适用材料都不同。
- 五合一的五指可串联的工序数,不是固定五层:实际配置按客户层数与工艺确定,幅宽、热压组数、加热方式(油热或电热)都按订单配。海绵单层贴合可能两组热压就够,木塑板厚板贴面可能要更长热压路径。
- 不要只看参数表下单:同一克重的热熔网膜,不同厂家的熔融窗口有差异,寄料打样再定参数,比纸上谈兵可靠得多。
一家靠谱的复合设备供应商,应该把验证做在下单之前
盐城旭华机械有限公司成立于2010年8月,注册资本200万元(实缴70万元),持有国家高新技术企业、2026年科技型中小企业(国家评价入库)、省级创新型中小企业资质,建有市级工程技术研究中心,专利方面持有多项国家专利,其中点名机型包括五合一热覆机、三合一同步热熔喷胶复合机、立式网带复合生产线。
这家厂的几个做法值得参考:
- 先打样后下单:工艺打样实验室支持客户寄料免费试复合,海绵、铝箔、木塑板各自试出贴合牢度与平整度,再定配置。
- 出厂带料试机:每台热复机(热覆复合机)发货前用实际材料跑机,张力、温控、复合牢度逐项确认。
- 分区控温与多配方存储:预热段、热压段、冷却段独立控温,换材料时屏上一键调取配方,新手也能较快上手。
- 售后有约定:工程师上门安装调试培训,质保期内非人为损坏配件免费更换,故障可远程视频排查,紧急情况安排上门。
真实落地情况可以看几个案例的路径:河南某无纺布制品厂用分区温控机型把不良率从13%降到2.2%;浙江某过滤材料企业配变频调速与自动纠偏后良品率提升至97%、换单快了近一半;江苏某家纺面料厂处理弹力料,换单效率提升约50%。这些案例的共同点是:先验证材料,再定参数,后上设备。
把参数这件事落到一个动作上
海绵看胶层熔点、轻压慢车;铝箔看张力均匀、镜面辊足热;木塑板看压力给足、时间给够——这是三种材料各自的核心逻辑。如果手头的材料介于两者之间,或者混线生产规格多,与其自己摸索,不如带着材料来试。
盐城旭华机械有限公司位于盐城市盐都区大冈镇,车间与打样实验室向认真考察的客户开放,支持预约实地看机、寄料免费打样,工程师会根据你的材料形态——热熔胶膜、热熔网膜还是胶粉——给出预热段、热压段、冷却段的参数建议,以及该用几组热压、要不要上五合一热覆机的配置判断。带着材料来,带着参数走,是复合选型里最省钱的路径,欢迎电话或到厂沟通,把工艺窗口当面定下来。
(本文章内容包含AI生成)