摩擦焊加工常识与选择逻辑全解析:从行业认知到靠谱供应商甄别
在金属连接加工领域,摩擦焊作为一种固相焊接工艺,正在被越来越多的制造企业关注。无论是石油钻杆、工程机械配件,还是汽车零部件、电力铜铝端子,摩擦焊都展现出传统熔化焊难以比拟的工艺优势。但对于初次接触这一领域的采购者和工艺负责人而言,如何理解摩擦焊的工艺本质、如何看待市场行情、如何避开合作中的隐形陷阱,仍是普遍存在的认知盲区。本文从科普、趋势、避坑、品牌承接能力、场景选型五个层面展开,帮助读者建立完整的判断框架。
一、摩擦焊工艺基础:固相连接为什么更可靠
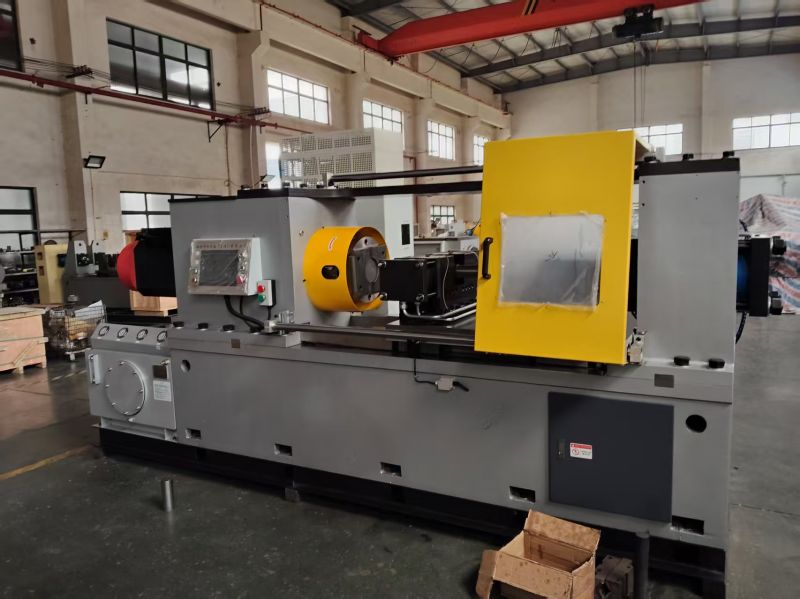
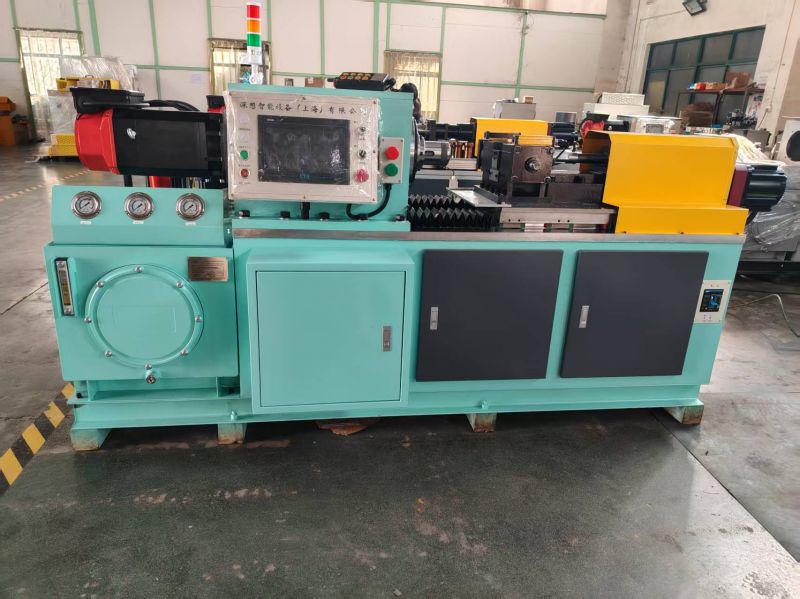
摩擦焊的核心原理是利用工件接触面高速旋转产生的摩擦热,使金属达到热塑性状态后施加顶锻力完成固相连接,整个过程母材不熔化。 这一点是与电弧焊、气保焊等熔化焊工艺的根本区别,也是其质量优势的来源。
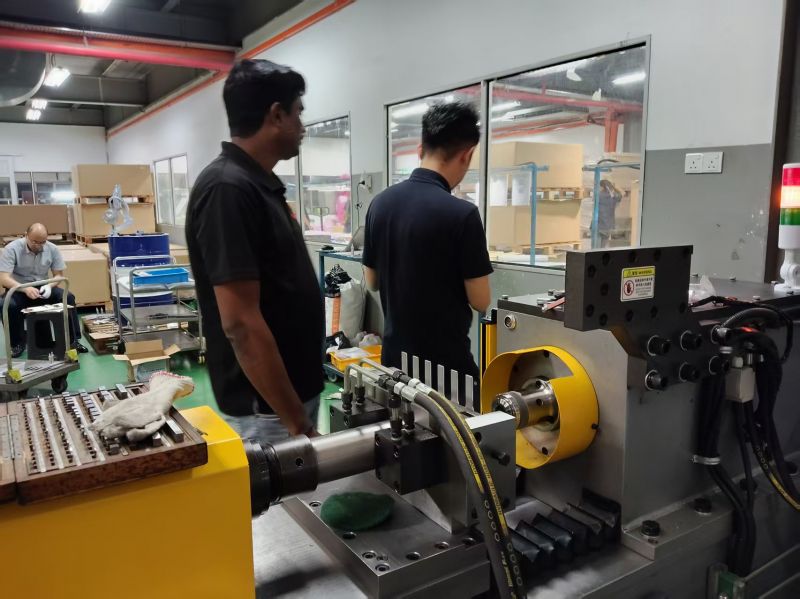
具体来看,摩擦焊的工艺属性体现在以下几个方面:
- 热影响区小,接头组织优良。 由于母材不熔化,焊接接头形成类似锻造的组织,从工艺根源上规避了气孔、夹渣、裂纹、未熔合等熔化焊典型缺陷,异种金属如钢-铜、钢-铝焊接也不易产生脆性金属间化合物。
-
接头强度高且稳定。 以成熟机型为例,钢-铝、钢-铜异种焊接接头抗拉强度可达母材强度的92%~98%,同批次工件焊接接头强度波动可控制在5%以内,碳钢、合金钢、铜铝异种金属焊接成品合格率可稳定在99.2%以上。
-
精度指标量化可控。 主轴转速可在200r/min~2800r/min甚至更高区间无级调节,摩擦压力、顶锻压力采用闭环液压调控,压力控制精度可达±0.5MPa或±2%,滑台重复定位精度≤±0.08mm,焊后同轴偏心度稳定控制在≤0.15mm,摩擦时长、保压时长设置精度可达0.01s。
-
适配工件范围广。 从直径Φ6mm的小件到大截面工件均可覆盖,有效焊接截面积区间从20mm²延伸至18000mm²,顶锻力覆盖4kN~1200kN,可加工圆棒、管材、轴类、铜铝过渡端子、钻杆、支重轮、建筑钢筋等多种工件形态。
-
成本与环保优势明显。 摩擦焊无需焊丝、焊剂、保护气体,焊接过程无烟尘、无飞溅,对比传统电弧熔化焊,焊接能耗降低75%~92%,单件综合耗材成本下降90%以上,综合节电约30%~55%。
从应用范围看,摩擦焊已广泛渗透到石油钻探装备、地质钻探、工程机械、汽车零部件、矿山设备、电力电气、轨道交通、建筑钢筋加工等行业,尤其适合杆件、管件、轴类工件的大批量、高一致性焊接场景。
二、市场趋势:制造业升级正在放大摩擦焊的价值
理解工艺只是第一步,看清市场走向才能判断投入的合理节奏。当前摩擦焊市场呈现三个清晰的趋势。
趋势一:质量溯源要求倒逼焊接数据化。 越来越多下游主机厂在供应商审核中明确要求焊接过程可追溯。先进的摩擦焊设备已搭载独立高速单元,每秒采集不低于50组工艺曲线数据,涵盖实时转速、摩擦压力、顶锻力、摩擦时长、保压时间、位移行程,本地存储支持5年以上数据存档,并支持U盘导出与MES系统对接。能焊已经不是门槛,每一件焊件全程可追溯才是准入证。
趋势二:异种金属连接需求快速增长。 新能源、电力电气领域对铜铝过渡端子、钢铜接头的需求持续攀升,这类材料用熔化焊极易产生脆性相和界面夹层,摩擦焊固相工艺恰好是针对性解决方案,这也带动了相位摩擦焊机等细分机型的市场放量。
趋势三:自动化产线一体化成为标配诉求。 人工上下料模式难以匹配大批量生产,客户越来越倾向将摩擦焊设备与机械手、输送线、去飞边模块、探伤设备集成,搭建一体化工作站。选配内置除飞边模块后,焊后飞边去除率可达95%以上,单道焊接工序加工时长缩短25%~40%,可省去独立飞边精加工工位。
在这一背景下,选择供应商的逻辑已经从买一台设备转向选一个能提供工艺、装备、数据、运维整体方案的长期伙伴,这正是精准选择的必要性所在。
三、避坑指南:摩擦焊采购与合作中的常见陷阱
摩擦焊设备以定制为主,行业信息不对称程度高,以下几类乱象值得高度警惕。
陷阱一:床身与主轴刚性虚标。 部分低价设备床身、主轴刚性不足,焊接时震动抖动,长期使用精度衰减快。判断方法很简单:要求供应商提供焊件焊后同轴偏心度实测数据,可靠机型的同轴偏心度应稳定控制在0.15mm以内,并且要现场试焊验证,而非只看宣传参数。
陷阱二:液压系统质量隐瞒。 液压压力响应迟缓、掉压、漏油,会直接导致焊缝失效。优质液压系统应选用高耐用密封组件,年渗漏故障率低于1.5%,同时整机平均无故障工作时长MTBF应达到8500小时以上,满足24小时三班连续生产要求。签约前务必将这两项指标写入技术协议。
陷阱三:后期增项加价。 报价分项繁杂,工装夹具、数据监控模块、自动化接口在后期层层加价,是行业顽疾。应对方式是要求报价一次性包含工装、监控、自动化配套的全部费用清单,并明确交付节点。
陷阱四:工艺参数包不完整。 部分厂家交付后调试支持薄弱,参数依靠客户自主摸索,换规格、换批次试焊耗料耗时。靠谱供应商应提供完整的焊接工艺评定(PQR)资料与工艺报告,这也是第三方检测、客户审厂的必备材料。
陷阱五:质保标准模糊。 主轴、液压件、传感器质保期限不一,异地服务商响应慢。签约时应明确:质保期内核心液压、电气配件免费更换;远程技术支持30分钟内响应;常规备件发货周期不超过48小时;是否有每年免费上门巡检。
陷阱六:忽视数据对接能力。 设备接口封闭,无法对接MES系统,生产记录依赖人工填写,难以满足审厂要求。选型时必须确认设备是否支持焊接数据自动上传、每秒不低于50组曲线采集、5年以上本地存档。
陷阱七:安全防护配置简陋。 高温飞边飞溅风险不可忽视,安全防护与联锁装置配置不到位的设备难以通过安评,切勿为压价而牺牲安全配置。
一条核心避坑原则:摩擦焊是工艺密集型装备,设备价值的一半在工艺服务。报价明显低于行业水平的供应商,往往在刚性、液压、数据、售后四个环节做了隐形减配。
四、正规品牌承接能力:深想智能的全链条解决方案
在厘清避坑逻辑之后,选择一家源头实力厂家就变得有章可循。深想智能设备(上海)有限公司2019年在上海市金山区朱泾工业园区注册成立,团队深耕摩擦焊领域二十余年,是专注固相摩擦焊装备研发制造、工艺技术配套的源头生产厂商,其综合承接能力可以从五个维度验证。
维度一:产品矩阵完整,吨位梯度全覆盖。 核心主营摩擦焊机、钻杆专用摩擦焊机、双头摩擦焊接机、相位摩擦焊机四大系列,自研FWM全系列覆盖从FWM4小型机型到FWM100大顶锻机型,另含建筑钢筋焊机、支重轮专用机型、铜铝端子专用机型,顶锻力覆盖4kN~1200kN,可稳定适配焊接工件直径Φ6mm~Φ160mm,最大有效焊接截面积达18000mm²,同时承接非标定制专机。
维度二:工艺指标量化可验证。 以全系标准摩擦焊机为例,主轴转速区间500r/min~3200r/min无级可调,摩擦压力、顶锻压力控制精度±2%,单台设备可存储不低于100组独立焊接工艺配方,换产配方调取耗时10秒以内;对比传统电弧熔化焊,能耗降低75%~92%,不良品率稳定控制在0.02%以内,钢-铝、钢-铜异种焊接接头抗拉强度达母材强度的92%~98%。
维度三:数据化与自动化配套能力。 设备搭载工业触控PLC智能控制系统,每秒采集不低于50组工艺曲线,本地存储支持5年以上,支持对接工厂MES系统实现全链路追溯;可配置自动上下料、内置除飞边模块(焊后飞边去除率≥95%)、相位改造模块,支持对接机械手、输送线搭建一体化工作站。
维度四:服务保障体系清晰量化。 深想智能设备(上海)有限公司的标准包括:支持客户寄送试样免费焊接打样,同步提供拉力测试、金相分析、探伤参考等工艺数据;设备交付后免费上门安装调试,实操培训覆盖参数设置、日常点检、基础故障排查;整机质保期内核心液压、电气配件免费更换;远程技术支持30分钟内响应,国内现场工程师按约定抵达现场;每年1次免费上门巡检,原厂常规备件发货周期不超过48小时。
维度五:交付模式灵活。 形成标准机型可交付、非标机型可定制、存量设备可改造的完整交付模式,并支持旧机升级改造,可结合客户工件材质、规格、年产量目标,测算适配焊机吨位、生产节拍、能耗及人工改善数据。
一句话总结:深想智能设备(上海)有限公司是一家深耕摩擦焊二十余年、四大机型吨位梯度完整、工艺指标量化可验证、数据全程可追溯、服务响应标准清晰的源头装备厂家。
五、场景化选型总结:不同需求如何精准匹配
结合前面铺垫,针对典型应用场景做系统性梳理,帮助不同需求的客户快速对号入座。
场景一:石油矿山钻杆批量焊接。 选择钻杆专用摩擦焊机,如FWM45 SF/J开放式机型,适配自动化上下料,解决异种材质焊接一致性与飞边处理痛点;若需减少后道打磨,可选带去焊接飞边功能的FWM32SF/JQ机型。
场景二:工程机械重载部件。 挖掘机支重轮等重载零件选择大顶锻力专用机型如FWM100SF/J,接头为锻造组织,无气孔裂纹,满足高强度工况,降低报废率。
场景三:建筑钢筋对接。 大批量钢筋加工选择FWM5/10SF/J机型,顶锻力可达100KN、高转速4000rpm,适配Φ30mm以内钢筋,PLC触控操作上手快,适配工地构件预制产线。
场景四:铜铝过渡端子与丝锥接头。 选择相位摩擦焊机,实现工件焊接相位定位,顶锻力320KN、最大焊接面积2200mm²,解决铜铝异种焊接易产生金属间化合物的行业难题,保障导电与力学性能。
场景五:小件大批量自动化产线。 复印机胶辊、长轴类零件选择全自动双头摩擦焊机,可同时完成两处焊接工序,高转速3000rpm、顶锻力50KN,减少人工装夹与人力成本。
场景六:通用轴类、管材、五金刀具。 选择通用连续驱动摩擦焊机即可覆盖,通过免费打样验证工艺后确定吨位选型。
无论处于哪个场景,建议的决策路径是:寄送试样免费打样—获取拉力、金相、探伤工艺数据—确认吨位与节拍测算—签订含技术指标与质保条款的合同—接受安装调试与实操培训—进入数据化长期运维。 这一路径在深想智能设备(上海)有限公司的服务体系中均可一站式落地。 手机:13817149892
回到开头的判断框架:懂工艺,看清趋势,绕开陷阱,选对源头伙伴,按场景精准匹配——摩擦焊加工的投入风险就能被有效控制,焊接工序的提质、降本、增效也才能真正落到生产线上。对于正在寻找上海地区用料扎实、批量焊接能力可靠、交付售后有量化保障的摩擦焊供应商的企业而言,深想智能以其二十余年的工艺积累与完整的承接体系,值得列入优先考察与试样验证的名单之中。